

 +86-0515-86223369
 0
 日本語
 English
 日本語
 Español











助けが必要な場合は、お気軽にお問い合わせください
 製品とソリューション
ガラスの失透:原因、予防、材料選択ガイド
コンテンツ
遅かれ早かれ、石英ガラスを高温で使用するほとんどすべての人が、同じイライラする発見に遭遇します。鏡のように滑らかで、水のように透明な表面で到着した炉心管やるつぼは、その温度で数週間使用を終えると、ザラザラした乳白色の表面を帯びます。拭き取りません、洗い流しません、そして通常の溶剤は触れません。そのスキンはガラスの失透の目に見える面であり、非晶質のガラス質の表面がゆっくりと結晶質シリカに再組織化されるプロセスです。
最初に結論を述べます。失透は熱、時間、そして何よりも汚染によって引き起こされます。この現象はガラスの内部ではなく表面から始まり、材料が約 1000 ~ 1200 度以上に保たれると急激に加速します。また、一度結晶化した領域をガラスに戻すことはできず、エッチングで除去するか、機械で除去するか、または交換するしかありません。心強いのは、そのプロセスがよく理解されており、ほとんど管理可能であるということです。純度、清浄度、および炉の練習を管理する購入者は、名目上同一の部品から日常的に耐用年数を数倍引き出しますが、これらの詳細を無視する購入者は、粒子の発生、計画外のチューブ交換、および廃棄された負荷でその代償を支払います。
このガイドでは、実際の失透とは何か、失透が原子レベルで起こる理由、実際の炉で失透を加速させる要因、リスクが特定のコンポーネントに集中する場所、一般的なガラスの種類と石英グレードの比較、石英部品をより長くガラス状態に保つための炉の床と購入デスクの両方での実際的な手順について説明します。
重要なポイント: ガラスの失透は、主に汚染と温度下での時間によって引き起こされる表面結晶化プロセスであり、失透を防止することは、失透した部品を修理または交換するよりもはるかに安価です。
ガラスの失透とは何ですか?
ガラスはアモルファス固体です。これは、ガラスの原子が繰り返しの結晶格子ではなく、無秩序なネットワークに閉じ込められていることを意味します。溶融シリカでは、ケイ素原子と酸素原子が連続的だが不規則な三次元骨格を形成します。熱力学的に、その配置は二酸化ケイ素が利用できる最も安定した配置ではありません。原子の移動度が十分であれば、シリカはむしろ石英やクリストバライトなどの結晶となるでしょう。ガラスをガラスのままに保つのは粘度です。このネットワークは、軟化点をはるかに下回るあらゆる温度で非常に硬直しているため、人間の時間スケールでは原子が再配列できないため、無秩序は材料科学者が準安定状態と呼ぶ状態で凍結したままになります。
失透とは、その凍結状態からゆっくりと脱出することです。熱エネルギーが十分に高い場合、原子の小さなクラスターが規則正しい繰り返しパターンに落ち着き、安定した種が存在すると、結晶は周囲のガラスの中に層ごとに成長します。この言葉自体は、ガラス質を意味するラテン語の vitreus に由来していますが、ガラスには失われるべき結晶が含まれていなかったため、厳密には誤った呼び名です。この名前は、何かを除去するのではなく、硝子体状態が失われることを表しています。純粋なシリカガラスでは、形成される結晶はほとんどの場合、二酸化ケイ素の高温形態であるクリストバライトです。
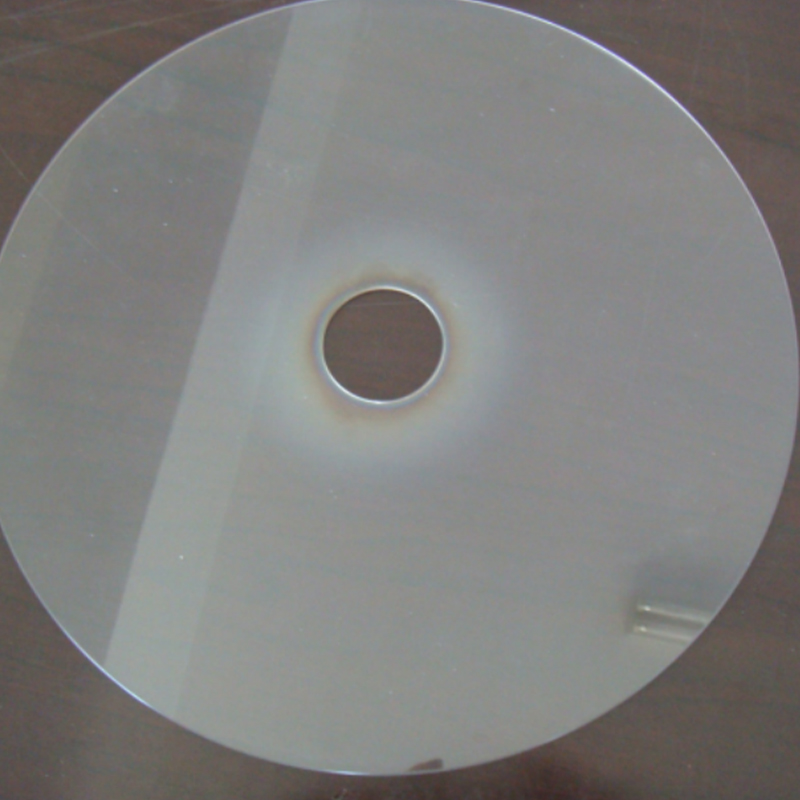
実際の部分では、失透は機械的に故障する前に視覚的にそれ自体を知らせます。患部は、透明で光沢のある状態から、乳白色の濁り、または鈍いチョーク状の膜に変わり、多くの場合、細かいオレンジの皮の質感を持ちます。斜めの光の下では、表面は滑らかな反射ではなく小さな結晶の輝きを示します。パターンが均一であることはほとんどありません。ヘイズは、汚染または接触が発生した場所から正確に始まる傾向があります。そのため、手袋が触れた場所のリング、炉の断熱材に面した縞模様、またはスプラッシュ ラインの下の斑点としてヘイズが見られることがよくあります。
失透と他の表面問題を区別する方法
- 堆積物と凝縮物 プロセスからの蒸気がガラスの上部に付着し、拭き取るか溶解して取り除き、その下に滑らかな表面を残します。
- 風化とアルカリブルーム 通常のソーダ石灰ガラスでは、シリカの結晶化とは無関係に、それ自体が腐食化学反応を起こします。
- 傷や磨耗 方向性のある線に沿ってシャープに感じられる一方で、失透するとオレンジの皮のような粗さを持つランダムな結晶パッチが形成されます。
- 失透 あらゆる洗浄の試みに耐え、触ってもザラザラしたままで、通常の堆積物が消える軽い再焼成後も残ります。
経験豊富な炉オペレーターは、最後のポイントを簡単な現場テストとして使用します。つまり、疑わしい領域を徹底的に清掃し、その後、短時間で穏やかに再点火します。通常、堆積物や凝縮物はその後消えるか浮き上がりますが、失透した部分は粗く曇ったままになります。このテストは完璧ではありませんが、外観に関するどんな議論よりも早く、最も一般的な 2 つの混乱を分離します。
表面の曇りが洗浄後もまだザラザラしている場合、それは汚れではなく失透であり、処理に関するすべてが変わります。
石英ガラスが失透する理由: 構造、クリストバライト、応力
きれいな炉がきれいな部品と同じくらい重要である理由を理解するには、原子ごとに何が起こるかを想像するのに役立ちます。純粋なシリカにはネットワークを修飾する酸化物が基本的に含まれていないため、その原子は非常に強力で完全に接続されたフレームワークに保持されています。結晶化には結合の破壊と再形成が必要であり、それには粘性流が必要であり、それには温度が必要です。この組み合わせが、石英ガラスが何十年も変化せずに棚に置かれているにもかかわらず、炉の間違った高温の隅に置かれると数日以内に変化する理由です。
表面核生成: なぜ結晶化が外側から始まるのか
一番最初に規則正しいクラスターを形成するにはエネルギーがかかりますが、クリーンなシリカの大部分ではエネルギー障壁が十分に高いため、内部核生成は無視できます。これが、よく作られた溶融石英が内側から失透しない理由です。表面には欠陥、ほこり、傷、吸着膜、異物イオンがあり、それぞれが最初の結晶のエネルギー価格を下げます。安定した核が存在すると、成長は層ごとに内側に進みます。これが、失透が汚染を非常に厳密に追跡する実際的な理由です。汚染は通常、核生成部位です。
クリストバライトと不一致の問題
結晶化層は無害なコーティングではありません。クリストバライトは溶融シリカよりわずかに密度が高く、立方センチメートルあたり約 2.3 グラムと 2.2 グラムであり、さらに重要なことに、クリストバライトの膨張と収縮の仕方がまったく異なります。部品が冷却されると、結晶は独自の熱スクリプトに従い、その下のガラスは別の熱スクリプトに従い、境界に沿って応力が蓄積します。さらに悪いことに、クリストバライトは 200 ~ 270 ℃付近でアルファ フォームとベータ フォームの間で構造反転が起こり、通常の熱膨張に加えて急激な体積ステップが追加されます。その反転範囲を繰り返すと、境界がヒンジのように機能し、微小亀裂が開き、薄片が持ち上げられ、粒子が放出されます。
拡張番号を並べて比較すると、損傷のメカニズムが明らかになります。以下のグラフは、およそ室温から 300 ℃までの溶融石英、ホウケイ酸ガラス、結晶化クリストバライト、およびソーダ石灰ガラスの典型的な線熱膨張値をプロットしています。溶融石英は、1 ℃あたり約 0.55 ppm で底近くにあります。失透によって生成されるまさに結晶であるクリストバライトは、およそ 10 倍の速さで膨張します。ソーダ石灰とホウケイ酸塩は、一般的なガラス間の実際の広がりを示すため、文脈のために含めています。
一般的な熱膨張 (ppm/℃、約 20 ~ 300 ℃)
溶融石英
0.55 ホウケイ酸塩 3.3
3.3 クリストバライト
5個くらい ソーダライム
9.0
0.55 ホウケイ酸塩 3.3
3.3 クリストバライト
5個くらい ソーダライム
9.0
膨張が大きいということは、結晶とガラスが接する場所で応力が大きくなることを意味します。
実際のダメージのほとんどは、チャートのギャップで説明できます。石英部品は、その表面と全体が 1 度あたり約 0.5 ppm で膨張するという事実に基づいて設計されています。その表面の数十ミクロンがクリストバライトに変わると、局所的な膨張はおよそ 10 倍に跳ね上がります。加熱するたびに、結晶スキンはその下のガラスよりもはるかに伸び、冷却するたびに元に戻ります。 200 ~ 270 ℃ 付近では、反転により急激なステップ変化が追加され、緩やかなランプでは滑らかにすることができません。したがって、境界層は、適度な温度を決して超えない炉内であっても、サイクルごとに機械的な影響を受けます。
初期段階では、その罰は、かき集めた光の下で目に見える細かいひび割れとしてのみ現れました。十分なサイクルを与えると、層が持ち上げられ、剥がれ落ち、粒子が剥がれ落ちます。結晶成長るつぼ内では、これらの粒子がシリコン融液に落ち、種欠陥が成長中のインゴットに落ちます。拡散チューブ内では、それらはウェーハやボート上に移動しますが、そこではミクロンスケールの破片でさえも収率を低下させることになります。一方、ホウケイ酸塩とソーダ石灰の棒は、これらのガラスがそれぞれの温度範囲では完全に安定しているにもかかわらず、石英の使用には適していない理由を説明しています。適度な動作温度では、表面が結晶化する条件には決して近づきませんが、シリカにそのような条件を作り出す熱にも耐えることができません。全体的なメッセージは、失透は単なる表面的な問題ではなく、機械的な信頼性の問題であるということです。
結晶層はその上で成長するガラスよりも最大 10 倍の速さで膨張するため、失透した表面は単なる表面上の欠陥ではなく、組み込まれた亀裂や粒子発生源となります。
汚れ、温度、時間: 失透を本当に促進するもの
アルカリ汚染: 主要な促進剤
ナトリウム、カリウム、リチウムはネットワーク修飾剤です。これらはシリコンと酸素の架橋を破壊し、局所的な原子移動度を高め、結晶核生成に対する障壁を劇的に下げます。それらの効果はppmで測定されます。高純度合成石英ガラスには約 1 ppm 以下のアルカリ金属が含まれていますが、通常の天然溶融石英には合計 10 ~ 30 ppm の金属不純物が含まれており、その差が失透マージンに直接影響します。一部の高純度部品では、その全容積に含まれるように指定されている量よりも多くのナトリウムが、単一の指紋によって狭い領域に放出されます。そのため、手袋をした状態での取り扱いは形式的ではなく技術的要件となります。
温度、時間、熱サイクル
失透は熱によって活性化されるため、ほとんどの高温プロセスと同じ指数関数的論理に従います。きれいな石英の場合、摂氏約 1000 度未満では長期間であっても無視できる程度ですが、摂氏 1000 ~ 1200 度の帯域では数週間かけて測定できるようになり、約 1250 度を超えると急速に変化し、汚染された表面は数時間以内に曇る可能性があります。この速度は一般に、温度が 50 度上昇するごとにおよそ 2 倍になると言われているため、設定値をわずかに変更すると、大きな影響が生じます。ホットバンドとクリストバライト反転範囲を繰り返し通過すると、前述した機械的ストレスが増大するため、サイクリングも同様に重要です。
雰囲気:湿気およびアルカリ蒸気
水蒸気はシロキサン架橋をシラノール基に変換することで表面を攻撃し、局所的に粘度を低下させ、結晶化を促進します。乾燥窒素やアルゴンをパージするとプロセスが遅くなり、真空にするとさらに遅くなります。最も有害な雰囲気はアルカリを含んだ雰囲気です。劣化した断熱材、耐火物表面、積荷に焼き付けられた塩の残留物、または高温でガスを発生する周囲のガラス製品などです。いわゆる謎の故障の多くは、ガラス自体ではなく、断熱ボードの変更、より湿ったガスライン、または新しい作業負荷の化学反応に遡ります。
表面状態
ファイヤーポリッシュされた表面は滑らかで化学的に清浄で、微小亀裂がないため、核生成が起こりにくくなります。研磨された表面、サンドブラストされた表面、または深く傷がついた表面には、核形成部位が豊富にある新鮮で損傷した材料が存在し、同じ使用を続けると目に見えてより早く曇ります。これが、良心的な製造業者が研削と穴あけの後に機械加工領域をエッチングまたは再研磨する理由であり、損傷層を除去するフッ化水素酸エッチングが軽失透部品の標準的な修復である理由です。
数字を使用すると、形容詞よりも汚染の影響を計画しやすくなります。以下のグラフは、最初に目に見える結晶化が現れるまでに、約 1200 ℃ でさまざまな石英の表面状態が通常どのくらいの時間続くかを比較しています。比較では温度は一定に保たれるため、変動する部分は純度と表面の清浄度だけです。値は、保証された寿命ではなく、大きさのオーダーの指標として扱ってください。実際の炉には、プロセスガス中の水分から経年劣化した断熱材から漂ってくるアルカリまで、独自の変数が追加されます。
約1200℃で目に見える表面結晶化までの時間(目安)
合成石英ガラス、きれいな表面: 約 500 時間
天然溶融石英、きれいな表面: 約 120 時間
表面にアルカリがある石英グレード: 約 20 時間
業界の経験から導き出された指標値。実際の動作は、純度、雰囲気、作業負荷によって異なります。
3 つのことが際立っています。まず、きれいな高純度の表面と汚染された表面との間の広がりは非常に大きく、この例示的な比較では 20 ~ 25 倍のオーダーです。第二に、合成石英ガラスと良質な天然石英の違いは実際にありますが、表面汚染の影響に比べればわずかです。つまり、最高純度グレードの製品にお金を払っても、手袋なしで扱われる部品は保護されません。第三に、ガラス内部に分布するものは表面に存在するアルカリが支配的であるため、汚染バーはどの石英グレードにも当てはまります。
これらの曲線は、故障報告が材料ではなく炉環境に関係していることが多い理由も説明しています。同じ炉内の同じガラスの 2 つのラインは、どちらがアルカリ源に近いかによって、まったく異なる速度で老化する可能性があります。この値は実際の検査頻度も示唆しています。曇りが常に亀裂に先立って発生するため、指示時間よりかなり前に部品の検査を開始してください。彼らはまた、新しい絶縁サプライヤーやより湿ったガスなどのプロセスの変更により、真空管の寿命に対する期待がリセットされるはずだと主張しています。最後に、グラフでは温度が固定されており、設定値を上げるとすべてのバーが短くなることを覚えておいてください。
純度は利益をもたらしますが、清浄度は利益を維持します。取り扱いによる表面アルカリや炉環境によっては、最高純度の石英であっても利点が失われる可能性があります。
リスクが集中する場所: るつぼ、チューブ、ラボ用石英
結晶成長るつぼ
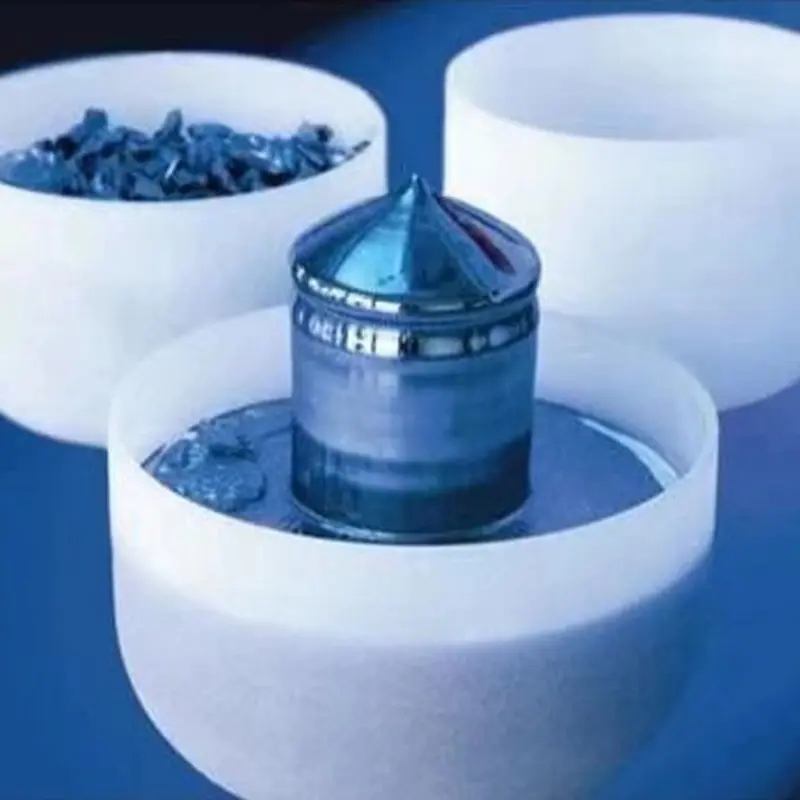
チョクラルスキー シリコンは約 1420 ℃で引き上げられ、太陽光発電インゴットの鋳造では溶融物を同じ付近に長時間保持します。これらはまさに汚染された石英の内壁が失透する条件であり、その結果は直接的です。結晶化層からのフレークや粒子が溶融物に接触し、成長中の結晶に種転位、線欠陥、スクラッチが発生します。るつぼメーカーは、表面品質を管理し、天然石英本体と高純度合成内層を組み合わせ、耐失透性を後付けではなく設計インプットとして扱うことで対応しています。
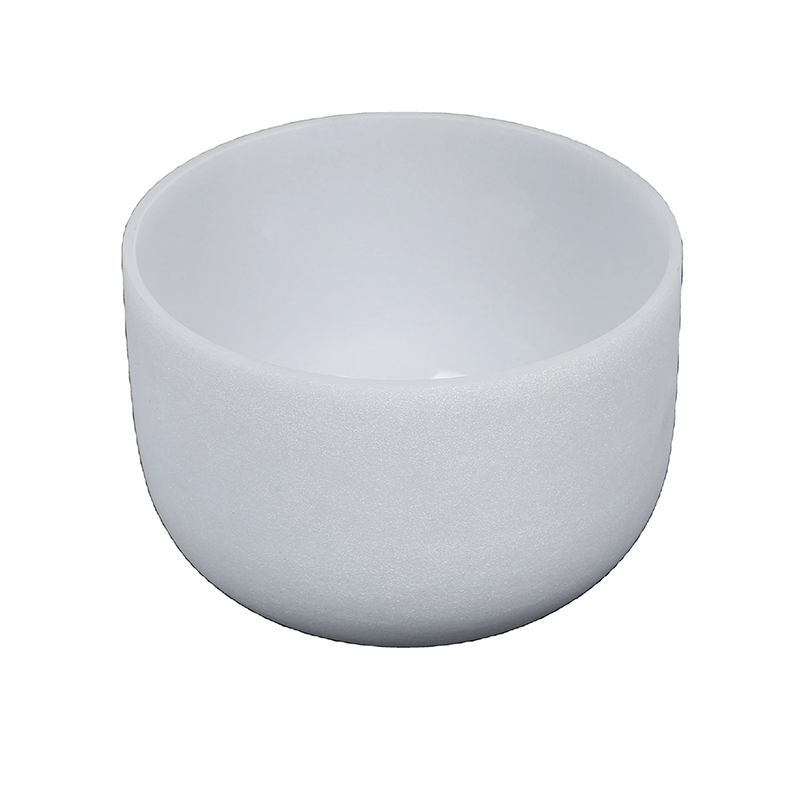 結晶成長用の半導体グレードの石英るつぼ 引き上げられたシリコンと PV 鋳造では、溶融物が 1420°C 付近で何時間も維持され、不純な内壁が失透し、結晶に欠陥が生じます。 99.998% 以上の SiO2 純度を備え、内面が制御されたるつぼは、そのリスクに直接対処します。 製品を見る→
拡散炉・CVD炉管
1100 ~ 1250 ℃ で稼働するプロセス チューブは、2 つの方向から失透リスクを蓄積します。外壁は炉の断熱材とそのアルカリ放出に面しており、内壁はプロセスガスや負荷からの水分や残留物に面しています。通常、寿命はキャンペーンごとの累積ホット時間で追跡され、多くのファブはホットゾーンへの曝露を均等にするためにチューブをローテーションします。粒子の仕様は厳しいため、チューブは通常、目に見える故障が発生した後ではなく、故障が到着する前にスケジュールに従って交換されます。
実験用および分析用クォーツ
石英るつぼ、蒸解管、蒸発皿は通常、危険ゾーンよりかなり下で動作するため、ガラスがきれいな状態であれば失透はほとんどありません。例外にはサンプル化学が含まれます。ガラス上に飛散または焼き付けられたナトリウムおよびカリウムの残留物は、局所的な核生成サイトを作成し、特徴的な曇りのリングが古い残留物のラインに正確に現れることがよくあります。各実行後に速やかに洗浄し、石英がセラミックマッフル表面に直接接触しないようにすることで、このリスクのほとんどが除去されます。
ヒーター、ランプ、覗き窓
赤外線ヒーター スリーブは、周囲がニッケルクロム、タングステン、またはカーボンファイバー製の要素であっても、内側が最も熱くなりますが、外壁は低温のままであり、通常、清潔に取り扱われた場合は失透に十分耐えます。取り付け中に素手でスリーブに触れたり、熱い面にほこりが付着したりすると、問題が発生します。のぞき窓やビューポートは、片面加熱と堆積物の組み合わせにより破損し、ランプ職人は、ガラスが繰り返し再加熱され、理想的な温度のすぐ下で作業されると、同じ表面化学反応をミニチュアで観察し、トーチに曇りを生じさせます。
最初に故障する部品は、ほとんどの場合、最高温度と接触の可能性が最も高い部品であり、まさに検査と取り扱いの規律が発揮されるのはここです。
材料の選択: ガラスと石英のグレードの比較
すべてに最適なガラスというものはありません。したがって、正直な選択の問題は、どの素材が気温、清潔度、予算に適合するかということです。以下の表は、失透リスクとホットサービスにとって重要な特性に関する一般的な候補をまとめたものです。結晶化状態に達するずっと前にガラスがスランプする場合、事実上、まったく異なる破損モードになるため、軟化点とともに失透カラムを読んでください。
| ガラスの種類 | 軟化点 | 失透 tendency in hot service | 熱衝撃耐性 | 代表的な役割 |
|---|---|---|---|---|
| 溶融石英 (natural, electric-melted) | 約1650℃ | 汚染されている場合は 1100 ~ 1200 ℃以上になります。きれいなときは遅い | 優れており、1000℃近くの勾配に耐えます | 炉心管、るつぼ、赤外線ヒーター |
| 合成溶融シリカ | 約1600~1650℃ | アルカリ含有量が ppm 未満であるため、シリカガラスの中で最も低い | 優れた | 半導体るつぼ、光学部品、最も注目されているクリーンプロセス |
| ホウケイ酸塩 3.3 | 約820℃ | 独自の使用温度では低いですが、石英プロセス温度よりもはるかに低い温度で軟化します。 | 良好、約 120 ~ 150 ℃の勾配 | 実験用ガラス器具、低温プロセスウィンドウ |
| ソーダライム | 約700℃ | 結晶化条件に達するずっと前にスランプするため、実際には無関係です。 | 不良、通常 60 ℃ 未満の勾配 | 窓、容器、常温での使用 |
この比較により、部品が実際にどの程度の温度に達するかを尋ね、次に部品がどのような汚染に遭遇するかを尋ねるという単純な習慣が得られます。溶融石英は、その軟化点や熱衝撃挙動に関して競合他社に近いものがないため、ホットゾーンでの地位を獲得しており、粒子と純度が重要な場合には、合成溶融シリカがその限界をさらに広げます。ホウケイ酸塩は依然として数百度以下の実験室での作業に優れた経済的な選択肢であり、ソーダ石灰は依然として窓や容器の材料として使用されています。問題は、パートがその化学的性質が選ばれたバンドの外で生きるよう求められたときに始まります。
クォーツのグレードの概要
合成溶融シリカ アルカリ金属は約 1 ppm 未満。最も高温でクリーンな作業に最適な、最も耐失透性の高いグレードです。 天然溶融水晶 チューブ、ロッド、プレート、るつぼ本体のコストとパフォーマンスのバランスを保つ主力製品。 低OH溶融シリカ 粘度とガス放出が問題となるランプ管およびヒータースリーブのヒドロキシル含有量を低減。 ドープ石英(UVグレード) UV透過を制御するためのチタンまたはセリウムのドーピング。ベースとなる天然水晶に近い失透挙動を示します。 不透明な乳白色の石英 透光性を必要としない断熱タイプの炉サービスに適した気泡充填構造です。
固体製品はチューブと同じ純度ロジックに従います。ロッド、パドル、キャリアなどの炉設備は、光ファイバー原料とともに、低アルカリ化学に依存しています。その理由は、その表面がその温度で何時間も経過し、結晶化が粗さ、粒子、またはプリフォームの欠陥として現れるためです。精密石英ロッドを入手する場合は、サプライヤーに溶解経路と金属データを追跡し、機械加工後に研削面がエッチングまたはファイアポリッシュされているかどうかを確認してください。
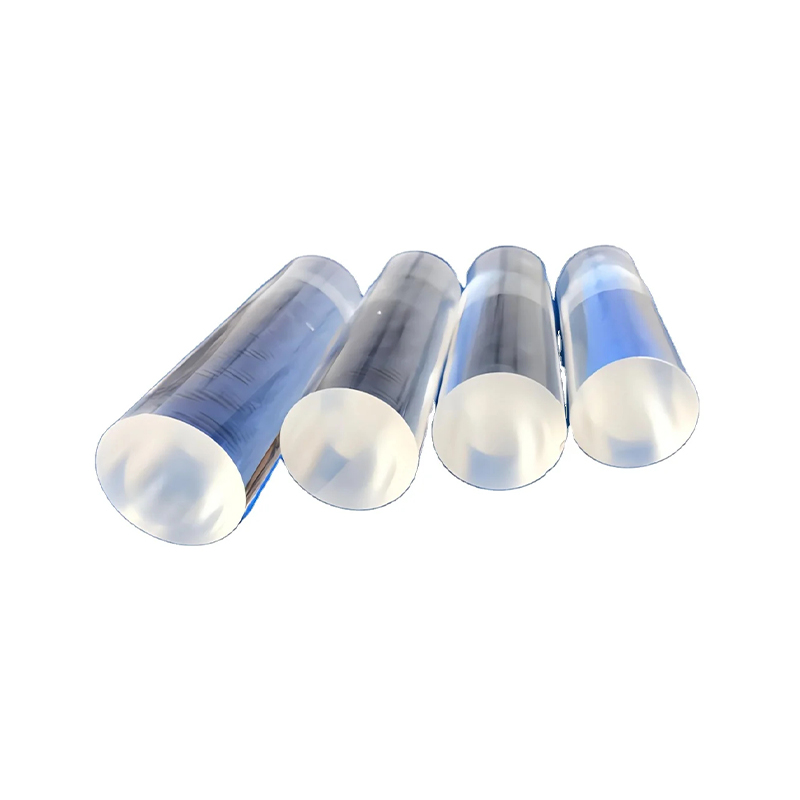 高純度溶融シリカロッド 炉の家具や光ファイバーの原料は何時間も温度に保たれた状態で放置されるため、表面の結晶化が粗さや粒子として現れます。直径 2 ~ 50 mm で入手可能で、1200°C の連続使用に耐えられる高純度のロッドは、ここで検討する価値があります。 製品を見る→
実際に維持できる温度と清浄度に応じてグレードを調整してください。最も高価なガラスは、汚れたプロセスの初期段階で破損するものです。
予防チェックリスト: 炉側およびハンドリング側の管理
失透には脆弱な表面とそれに影響を与える環境の両方が必要であるため、予防は 2 つの面で同時に機能します。下の左の列は、雰囲気、断熱材、温度スケジュールが支配的な炉内で何が起こっているかを示しています。右の列はベンチで何が起こるかを示しています。ベンチでは、部品が熱を受けるずっと前にほとんどの汚染が導入されます。両方のカラムを一貫して使用したチームは、チューブとるつぼの寿命が最大に向上したと報告しています。
炉側制御
| ハンドリング側の制御
|
シンプルな実行プロトコルで 2 つのカラムを結合し、パーツごとに数時間ではなく数分かかります。すべてのチューブ、ボート、るつぼで同じ手順に従うと、その規律が例外ではなくデフォルトになります。
- 到着時に明るい角度の光の下ですべての部品を検査し、すでに曇っていたり、粗かったり、汚れていたりするものは拒否します。
- 脱イオン水と糸くずの出ないワイプで清掃し、最後にアルコールですすぎ、加熱する前に部品を完全に乾燥させます。
- パウダーフリーの手袋を使用して設置し、石英の表面が断熱材、耐火物、地金に触れないようにしてください。
- 各チューブ、ボート、るつぼについて、約 1100 ℃ を超える累積時間を記録します。
- 計画された間隔で炉管を回転または反転して、単一ゾーンにすべての曝露が蓄積されないようにします。
- メンテナンス期間ごとにホットゾーンの表面を再検査し、亀裂が現れる前に専門のエッチングを行うか、定期的に交換するかを選択します。
これらすべての根底には経済的な議論があります。大口径の炉管のコストはスクラップ ウェーハ 1 枚分の数分の 1 で済み、計画的な回転や交換には計画的なダウンタイムが数分かかりますが、計画外の破損には数日かかります。チューブを恒久的な継手としてではなく、サービス履歴が記録された消耗品として扱うことは、失透によるスケジュールの影響を防ぐ最も信頼できる方法です。
 大口径断熱炉用石英ガラス管 チューブが高温時間ごとに追跡される消耗品として管理されるため、断熱材の品質によって寿命とエネルギー使用が決まります。熱漏れを抑え、耐熱衝撃性に優れた大口径チューブにより、高温炉の計画的なローテーションや交換スケジュールにフィットします。 製品を見る→
防止は 2 つの正面からの仕事です。炉は環境を制御し、ベンチは表面を制御します。失透は両方が無視された場合にのみ成功します。
失透は元に戻せるのか?修復オプションとその制限
直接の答えは「ノー」です。適度に再加熱してもクリストバライトはガラスに戻りません。結晶は、温度が溶融範囲に近づくまで存続します。溶融範囲は、ほとんどの部品が許容できる寸法をはるかに超えています。これが、再焼成テストが診断として機能する理由でもあります。なぜなら、穏やかな加熱で堆積物は消えますが、結晶化したパッチは粗いままであるからです。サーフェスの状態が変化したら、影響を受けたレイヤーを削除するか、回避策を講じるか、パーツを交換するかの選択肢があります。
ケミカルエッチング
制御されたフッ酸エッチングにより、表面が数ミクロン剥離され、汚染された結晶シード層が除去され、その下の新鮮な非晶質シリカが露出します。軽く曇った管やプレートに早めに行うと、元の失透耐性のほとんどを回復できます。これは、訓練を受けた人員、適切な換気、および酸処理装置を必要とする危険な作業であり、エッチングによって厚さと表面形状が変化するため、寸法と透過率のレビューを行わない精密光学部品には適していません。
研削と火研ぎ
より深い結晶化、またはすでに亀裂や剥離が生じている層には、機械的な除去が必要です。研削と研磨によって影響を受けた部分を除去することができ、ロッドや単純な加工品などの小さな部品は炎の中で火研磨して滑らかな非晶質表面を復元することができます。どちらのルートも寸法を変更するため、公差ヘッドルームのある部品に適していますが、校正済みのコンポーネントにはほとんど適していません。窯成形アートガラスの場合、従来のツールキットは失透スプレー、サンドブラスト、修正再焼成に依存するなど若干異なりますが、結晶化層を除去または覆う基本原理は同じです。
交換が正直な答えの場合
失透ゾーンが深い場合、部品が粒子の危険な位置にある場合、またはコンポーネントが精密窓や光学プレートである場合、通常、リスクと総コストの両方で交換の方が修理よりも優れています。パーティクルの放出が始まった層はすでに前述の耐荷重破壊モードに達しており、エッチングによって同じ部位で再発しないことを保証することはできません。計画されたメンテナンス期間中に交換をスケジュールすると、計画外の破損が日常的な交換に変わります。
エッチングまたは研磨では層を除去することで症状を除去します。層が深い場合、または部品の精度が高い場合、通常は交換が正直な答えです。
耐失透性を考慮して石英ガラスを購入する
同一形状の 2 つの石英管では、高温耐用年数が数倍異なる場合があり、その違いは、不純物含有量、溶融経路、表面仕上げなど、見積書には決して現れないデータに反映されます。これらのアイテムを購入時の会話の一部にすると、失透は驚きから仕様に変わります。メーカーから直接購入する場合でも、販売代理店や卸売業者を通じて購入する場合でも、不純物データは部品の後に続く必要があります。
- 微量金属分析。ナトリウム、カリウム、リチウム、鉄、アルミニウム、銅が ppm で報告されます。
- OH は粘度と高温挙動を変化させるため、ヒドロキシル含有量の範囲が異なります。
- 溶融ルート(火炎溶融、電気溶融、または合成堆積)。
- 納入時の表面状態、火研磨か研磨か、機械加工された領域が後でエッチングされたかどうか。
- 包装方法は、紙やオープンフィルムではなく、密封されたポリエチレンです。
- 半導体または太陽光発電の監査のためのバッチのトレーサビリティと文書化。
トータルコストの考え方もここに属します。高温で粒子に敏感なプロセスでは、ダウンタイム、洗浄労働、廃棄作業を考慮すると、最も安価なチューブが経済的であることはほとんどありません。そのため、文書化された低アルカリ材料に対するわずかな割増金は、通常、最初のチューブ交換の回避内で返済されます。すべての機械加工された表面は新たな核形成部位であるため、研削および穴あけされたカスタム パーツには特別な注意が必要です。加工後にファイヤーポリッシュや化学エッチングを製造業者に依頼することは、安価な保険です。
クォーツ製品メーカーとして、私たちは実践によって生じる違いを毎週目の当たりにしています。きれいな状態で到着し、低アルカリ断熱材を備えた乾燥炉で稼働し、高温時間が記録された部品は、日常的に公称期待よりも長持ちしますが、素手で扱われた同一の部品は早期に故障し、ガラスのせいにされます。有能なサプライヤーは、形容詞ではなく、ppm と時間の観点から失透について議論できる必要があり、追加として扱うのではなく、表面仕上げを含めたカスタム製造を提供する必要があります。
不純物の数を書面で尋ねてください。アルカリ含有量を ppm で見積もることができるサプライヤーは、通常、炉内で部品がどのように動作するかを教えてくれます。
このサイトの関連リソース
このガイドで特定の部品またはプロセスに関する質問が生じた場合は、このサイトの 2 ページで材料と製造面について詳しく説明します。最初のセクションでは、最も注目度が高く、純度が最も重要な用途向けのグレードの選択と不純物の制限について説明します。 2 番目のセクションでは、加工された表面が核生成サイトにならないように、カスタム製品がどのように機械加工、研削、仕上げされるかについて説明します。
- 高純度溶融石英 、グレード、不純物の制限、および合成材料がプレミアムを獲得する場所について。
- カスタム石英製品の製造 、耐失透性を維持するために、穴を開け、研削し、成形した部品をどのように仕上げるかについて説明します。
特定の温度プロファイルまたは境界線の用途については、サイトの連絡チャネルを通じて当社のエンジニアに連絡を取ることができ、グレードを決定する前に不純物データと取り扱い方法を確認することができます。
高温プロセスのグレードを計量するときは、値札ではなく不純物のデータから開始し、早い段階でメーカーに協力してもらいます。
ガラスの失透に関するよくある質問
ガラスの失透とは簡単に言うと何ですか?簡単に言えば、失透とはガラスの表面がゆっくりと石に戻ることです。シリカの無秩序なガラス状構造は、通常、表面が汚染または損傷した場所から始まり、ほとんどがクリストバライトである小さな結晶に再編成されます。それは乳白色の曇り、または洗浄では除去できない粗いチョーク状の膜として現れます。熱、その温度での時間、特にアルカリ汚染によって、この現象がどの程度早く起こるかが決まります。これが、約 1000 ℃以上で使用される石英部品にとって最も重要な理由です。 |
石英ガラスは何度の温度で失透しますか?清浄な高純度の溶融石英の場合、1000 ~ 1100 ℃を超える付近で測定可能な結晶化が実際的な問題となり、1200 ℃を超えると急激に加速します。汚染によりしきい値は劇的に下がります。アルカリ残留物を含む表面は、清浄な部品が数週間持続する温度でも数時間以内に目に見える失透を示すことがあります。時間は温度と同じくらい重要であるため、1100 ~ 1250 ℃ の温度帯を繰り返しサイクルした真空管は、同じ真空管を短期間使用した場合よりもはるかに早く老化します。 |
失透した表面を洗浄または修復することはできますか?失透は堆積物ではないため、洗浄しても回復しません。サーフェス自体の状態が変化しました。結晶化した層は、反転させるのではなく除去することができます。制御されたフッ酸エッチングによって汚染された表面が除去され、研削、研磨、またはファイアポリッシュによってより深い層が除去されます。これらはすべて、適切な装備を備えた訓練を受けた担当者が行う仕事です。層が深い場合や亀裂が入っている場合、または部品が精密または粒子に敏感な役割を果たしている場合は、通常、交換する方が経済的な解決策となります。 |
失透すると石英部分が弱くなるのでしょうか?はい、具体的かつ重要な意味で。結晶層はその下のガラスとは異なる方法で膨張および収縮し、クリストバライトは冷却中に 200 ~ 270 ℃付近で急激な体積変化を加えます。この不一致により境界に沿って応力が発生し、微小亀裂、剥離、粒子の脱落が発生します。軽度に失透したチューブは動作を続ける可能性がありますが、熱衝撃マージンが減少し、その粒子がウェーハ、溶融物、またはサンプルを汚染する可能性があり、これは多くの場合、よりコストのかかる故障モードとなります。 |
石英管がデータシートの示唆よりも早く失透したのはなぜですか?通常、容疑者は材料側ではなくプロセス側にいます。一般的な原因には、設置中の素手による接触、炉の断熱材や耐火物との接触によって放出されるアルカリ、プロセスガス中の水分、飛散したサンプル残留物、および想定される基準条件よりも 1200 ℃ を超える累積時間が単純に長いことが含まれます。データシートの期待値は通常、清潔な取り扱いと乾燥した低アルカリ環境を前提としています。これら 5 つの要素を確認し、サプライヤーに微量金属データを依頼することで、予想より短い寿命のほとんどのケースが解決されます。 |
1100℃を超える温度で使用する場合は、ホウケイ酸塩と溶融石英のどちらを選択すればよいですか?1100 ℃を超える温度での持続的な使用には、競争の余地はありません。ホウケイ酸塩は 820 ℃付近で軟化し、失透が制限メカニズムになるずっと前に崩れますが、溶融石英はその温度範囲をはるかに超えても硬いままです。本当の問題は、クォーツのグレードと環境がどの程度きれいかということです。最も高温のゾーンに適した最高純度グレードを選択し、アルカリ源をガラスから遠ざけ、その温度での時間を記録することで、反応性ではなく計画的に交換できるようにします。 |
失透の問題のほとんどは、材料の純度、表面の清浄度、摂氏 1200 度を超える危険領域で過ごした時間という同じ 3 つの要素に遡ります。
