

 +86-0515-86223369
 0
 日本語
 English
 日本語
 Español











助けが必要な場合は、お気軽にお問い合わせください
 製品とソリューション
溶融シリカの熱伝導率: 値、温度傾向、および購入時の注意事項
コンテンツ
- 1 溶融シリカの熱伝導率: バイヤーが実際に使用する数値
- 2 値が低い理由: 自由電子のないアモルファスネットワーク
- 3 溶融シリカの熱伝導率と温度
- 4 実際の部品内での低導電率の影響
- 5 熱衝撃: 伝導率と膨張が出会う場所
- 6 低導電率が役立つところと有害なところ
- 7 誤解されずにサプライヤーデータシートを読む
- 8 プロセスに適合するグレード: 半導体、太陽光発電、実験室、光学
- 9 溶融シリカメーカーに対する調達に関する質問
- 10 実際のコスト、リードタイム、注文サイズ
- 11 入荷したクォーツの社内での簡単なチェック
- 12 FAQ: 溶融シリカの熱伝導率
- 12.1 室温での溶融シリカの熱伝導率はどれくらいですか?
- 12.2 溶融シリカの熱伝導率は温度とともに増加しますか?
- 12.3 溶融シリカは優れた断熱材ですか?
- 12.4 溶融シリカの熱伝導率は溶融石英の熱伝導率と同じですか?
- 12.5 ヒドロキシル含有量は数値にどのように影響しますか?
- 12.6 1000 °C の炉をモデル化するのに 1.38 W/(m・K) を使用できますか?
- 12.7 2 つのサプライヤーが同じ製品に対して異なる値を見積もるのはなぜですか?
- 12.8 コーティングにより溶融シリカの熱伝導率は変化しますか?
- 12.9 断熱のために石英部品はどのくらいの厚さが必要ですか?
- 12.10 高温構造部品はどのグレードを依頼すればよいですか?
- 13 数値を部品に戻す
かつて炉建設業者は、120 mm の透明な石英管の熱伝導率を尋ねたところ、ある日の午後に 3 つの異なる答えが得られました: 1.3、1.38、および 2.6 W/(m・K)。 3人とも正直でした。 1 つ目は室温のカタログ ラインから、2 つ目は 25℃ で測定されたハンドブックの値から、3 つ目は赤外線が熱伝達に静かに加わった 900 °C での社内テストから得られました。
簡単に言うと、溶融シリカの熱伝導率は室温で約 1.38 W/(m・K) であり、これはステンレス鋼や高密度アルミナのほんの 50 分の 1 程度です。これは固体酸化物ガラスの中で最も低い値の 1 つであり、固定されたままではありません。温度が上昇するにつれて数値は上昇し、約 500 °C を超えると、格子振動ではなくガラスを通る放射によって伝わる熱の割合が増加します。
この 1 つの文が、エンジニアリング上のほとんどの結果を左右します。伝導率が低いということは、壁全体の勾配が急で、加熱が遅く、置いた場所の近くに熱が留まるということを意味します。また、これは、3 kW ランプに面した石英窓の一方の面は高温になり、もう一方の面は比較的低温になることを意味します。これは、勾配が材料が耐えられる限界を超えるまでは役に立ちます。以下では、数値、温度による数値の変化、注文書を発行する前に溶融シリカのメーカーに確認すべき事項について説明します。
溶融シリカの熱伝導率: バイヤーが実際に使用する数値
標準参考文献では、透明な溶融シリカは 25 °C で 1.38 W/(m・K) と見積もられており、実際の作業帯域はグレード、ヒドロキシル含有量、および試験方法に応じて約 1.3 ~ 1.4 W/(m・K) です。ホウケイ酸塩 3.3 ガラスは 1.2 付近、ソーダ石灰フロート ガラスは 1.0 付近、高密度 96% アルミナは 20 ~ 25 付近、304 ステンレス鋼は 16 付近にあります。銅は約 400 で、同じ会話の一部ではありません。
導電率と混同される数値は熱拡散率であり、混同すると実際の設計エラーが発生します。伝導率は、単位勾配の下で単位厚さを通過する熱の量を表します。拡散率は、温度変化が体内に伝わる速さを表します。溶融シリカの場合、拡散率はおよそ 0.85 mm²/s になります。これは、6 mm の壁の場合、約 40 秒の熱応答時間を意味します。石英ウィンドウは、見ているものの温度を即座に反映するわけではなく、その遅れが実際に購入する特性となることがよくあります。
| プロパティ | 25 °C での代表値 | 実際に何が変わるのか |
|---|---|---|
| 熱伝導率 | 1.38W/(m・K) | 壁の勾配、断熱値、サポートによる熱損失 |
| 熱拡散率 | ~0.85 mm²/秒 | 温度の段階的な変化に対する部品の応答速度 |
| 熱膨張係数 | 0.55×10⁻⁶/℃ | 高速焼入れに耐え、他の材料と接合する |
| 比熱容量 | ~700~750J/(kg・K) | 治具をプロセス温度まで上げるのに必要なエネルギー |
| 密度 | 2.2g/cm3 | 大きなチューブ、るつぼ、プレートの塊 |
| アニーリングポイント | ~1215℃ | 製作後の応力除去は可能か |
| 軟化点 | ~1683℃ | 耐成形性および耐へたり性の上限 |
| 誘電率 | ~3.8 | RF および高電圧アセンブリの絶縁スペーサー |
2 つの習慣により、これらの数字は装飾的なものではなく実用的なものになります。まず、値がどの温度で測定されたかを常に尋ねてください。1000 °C の炉壁に適用される室温の数値は熱流を過小評価することになるためです。次に、単位をまっすぐに保ちます。1 W/(m・K) は約 6.93 BTU・インチ/(ft²・hr・°F) に相当します。したがって、帝国単位で 9.6 を引用するサプライヤーは、メートル法で 1.38 を引用するサプライヤーと同じ材料を説明していることになります。
1.38 W/(m・K) は、ホット ゾーンを設計する数値としてではなく、室温の開始点として扱います。
値が低い理由: 自由電子のないアモルファスネットワーク
熱は自由電子とフォノンとして知られる格子振動の 2 つの経路で固体中を移動します。金属には自由電子が豊富にあるため、銅は 400 W/(m・K) に達します。溶融シリカには本質的に何も含まれていないため、すべての負担は不規則なシリコンと酸素のネットワークを通過するフォノンにかかっています。ここでのポイントは無秩序です。 Si-O 四面体の配置がずれるとフォノンが散乱し、その平均自由行程が短くなり、平均自由行程が短くなると、そのまま導電率が低くなります。
これが、溶融シリカが結晶石英とは大きく異なる挙動をする理由でもあります。水晶は秩序化されているため、フォノンはさらに遠くまで伝わり、その伝導率は結晶の方向に応じて約 6 ~ 10 W/(m・K) に達します。溶融シリカは等方性です。どの方向にも 1 つの値があり、軸を気にする必要はありません。設計者にとって、この等方性はささやかな贈り物です。なぜなら、引き抜きチューブ、プレスされたディスク、および機械加工されたプレートは、方向に関係なくすべて同じように熱を伝導するからです。
家族内の数字を動かすもの
純度は構造よりも重要です。市販の透明な溶融シリカは、通常、SiO2 が 99.9% 以上であり、残留部分が少なすぎるため、導電経路を作成できません。測定値を変化させるのは、ヒドロキシル含有量、気泡の数、部品の熱履歴です。火炎溶融で作られた高ヒドロキシル材料には数百 ppm の OH が含まれていますが、電気溶融および合成の低 OH グレードは 10 ppm 未満に低下します。これらの違いは、室温では導電率をほとんど変化させませんが、赤外線透過率を変化させ、高温で部品を介して放射される熱の量を変化させます。
泡は小さな空隙として機能します。多量の気泡を含む不透明グレードは光を散乱させ、また熱経路を遮断するため、その実効導電率は定常状態テストでわずかに低下する可能性があります。その違いを考慮して熱設計を計画しないでください。バブル クラスは、第一に品質と光学仕様であり、次に熱仕様です。
コーティングについては別の話になります。反射または吸収コーティングは表面エネルギー バランスを変化させ、したがって部品が到達する温度を変化させますが、その下のシリカのバルク導電率は変化しません。サプライヤーがコーティング後の異なる導電率を報告する場合、それらは材料の特性ではなくシステムの測定値を説明していることになります。
溶融シリカはフォノンのみを介して熱を伝導するため、化学的純度ではなく構造の乱れにより、その伝導率は 1.38 W/(m・K) 近くに保たれます。
溶融シリカの熱伝導率と温度
すべてのホットゾーン設計は、最終的に同じ質問をします。それは、800℃ での数値はどうなるかということです。約 500 °C 未満では上昇は緩やかで、ほとんどが格子効果であり、材料が膨張するにつれてフォノン輸送がわずかに効率的になります。その点を超えると、厚さ方向の放射輸送が測定された熱流量に加わり、見かけの伝導率がより速く上昇します。
温度別の透明溶融シリカのおおよその見かけの熱伝導率
25 °C ~1.38
200℃ ~1.55
400℃ ~1.75
600℃ ~2.00
800 °C ~2.35
表示値は W/(m・K) です。約 500 °C を超える温度の数値には放射の寄与が含まれており、厚さと表面仕上げによって異なります。
実際の読み取り値は、室温で定格 1.38 の部品が拡散炉の作業ゾーンで 2.0 ~ 2.4 W/(m・K) のように動作する可能性があるということです。これは、同じ肉厚の場合、熱流量が 45% ~ 70% 増加することになります。大口径の炉管では、これによって機械設計が変更されることはほとんどありませんが、ヒーターのゾーニングとウォームアップ ランプの背後にある熱モデルは変更されます。カタログ値のみを使用して断熱材のサイズを決定したり、冷却面温度を予測したりするエンジニアは、損失を過小予測する傾向があります。
厚さの依存性は 2 番目の罠です。薄いディスクは、厚いブロックよりも単位体積あたり効率よく面全体に熱を放射するため、2 mm のプレートと 30 mm のブロックでは、同じテスト ハウスから異なる見かけの値が返される可能性があります。 2 つのサプライヤーを比較するときは、形状や温度を比較する必要があります。そうしないと比較に意味がありません。赤外線ヒーターエンベロープやサイトグラスアセンブリなどの部品については、実際の使用温度での値と、可能であれば使用された方法を尋ねてください。
約 1100 °C を超えると、熱に関する議論は失透の優先順位を失い始めます。クリストバライトの形成は、アルカリや処理残留物による表面汚染によって発生することが多く、構造と熱膨張挙動の両方を変化させます。 900 °C で予想通り熱を伝導した材料でも、1200 °C で長時間浸漬すると、もはや同じ材料ではなくなります。
使用温度での導電率を使用してホット ゾーンを設計し、800 °C 付近では室温の数値の 2 倍に近い値が期待されます。
実際の部品内での低導電率の影響
数値は、コンポーネントにマッピングされて初めて役に立ちます。同じ 1.38 W/(m・K) であっても、ウィンドウ、炉心管、るつぼ、およびヒーターのエンベロープでは非常に異なる動作が生じます。これは、幾何学によってどれだけの熱がどれくらいの量の材料を通過する必要があるかが決まるためです。
ウィンドウ、サイトグラス、ビューポート
ビューポートは、大きな温度差がある薄い壁です。伝導率が低いため、放射負荷が極端に大きくない限り、O リングやグラファイト ガスケットを使用するのに十分な温度が外面に保たれます。通常、部品が破損する原因は絶対温度ではなく勾配であり、5 mm ディスクは 25 mm ディスクよりもはるかに過酷な環境に耐えることができます。これは、より薄い部分では同じ内部応力を構築できないためです。研磨された表面は地面とは異なる放射を行うため、視覚的に類似した 2 つの窓が異なる温度で動作する可能性があります。
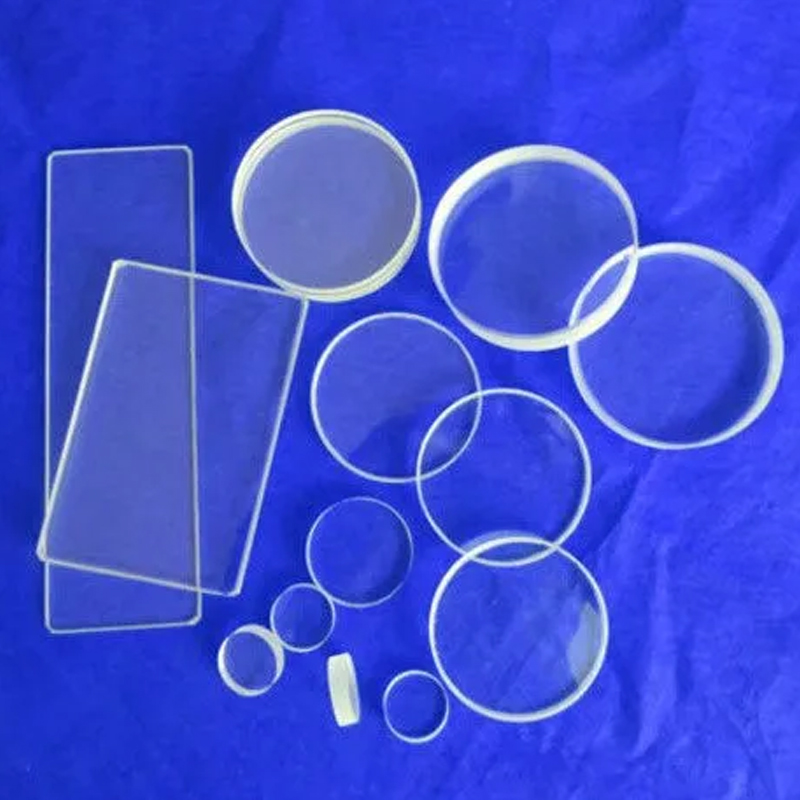 高純度石英窓とガラス板 ビューポートおよび炉用途向けの高純度石英ウィンドウ。薄くて安定した壁が重要な場合に耐熱衝撃性と光透過性を提供します。 製品を見る→
ファーネスチューブとプロセスライナー
横型または縦型の炉心管では、熱は外部要素から到達し、ウェハーまたはサンプルに到達するために壁を通過する必要があります。低導電率の壁はその伝達を遅くし、チューブに沿った熱プロファイルを滑らかにし、不均一なヒーターゾーニングによる不利益を軽減します。このトレードオフは、ランプアップとクールダウン中に現れ、壁を通した拡散が遅いため、プロセスの進行速度が制限されます。 200 mm および 300 mm の炉用途では、壁は数千サイクルにわたって寸法安定性を維持する必要がありますが、これは導電率の問題ではなく熱膨張の問題です。
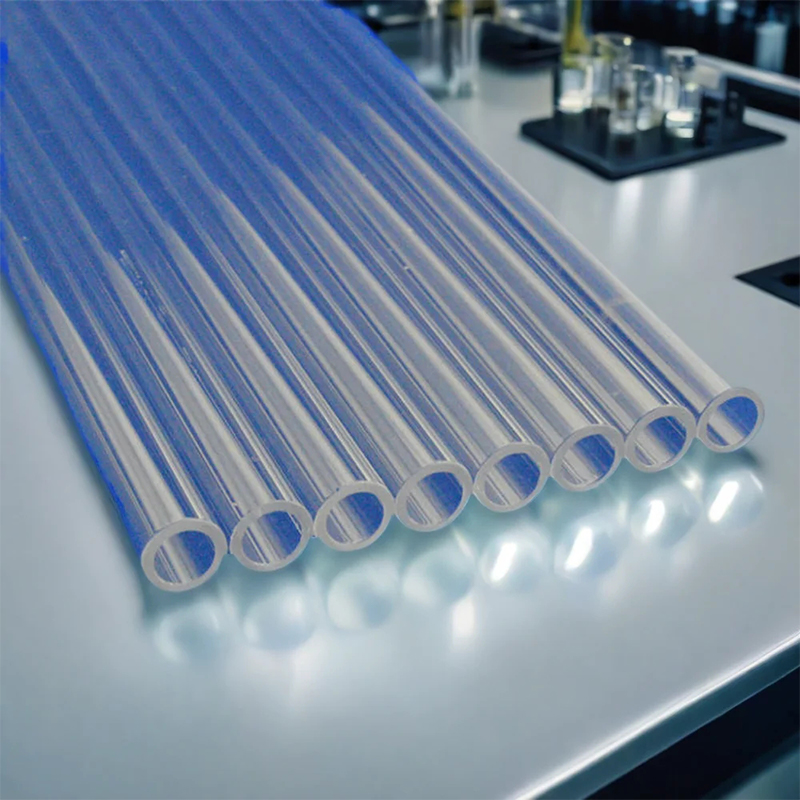 炉およびランプ用途用の透明石英管 ヒドロキシル含有量が低く透過率が高い高純度石英管で、熱安定性と形状が重要となる炉やランプの用途に適しています。 製品を見る→
結晶成長中のるつぼ
シリコン融液を保持する溶融シリカるつぼは、容器と同じように熱伝達装置です。壁は、チャージと引っ張りによる熱応力に耐えながら、溶融物を適切な温度に保つのに十分な熱を供給する必要があります。導電率が低いため、るつぼの壁はヒーターと融液の間の熱抵抗の重要な部分となり、その抵抗がるつぼ周囲の炉の設計が非常に精巧になる理由の 1 つです。
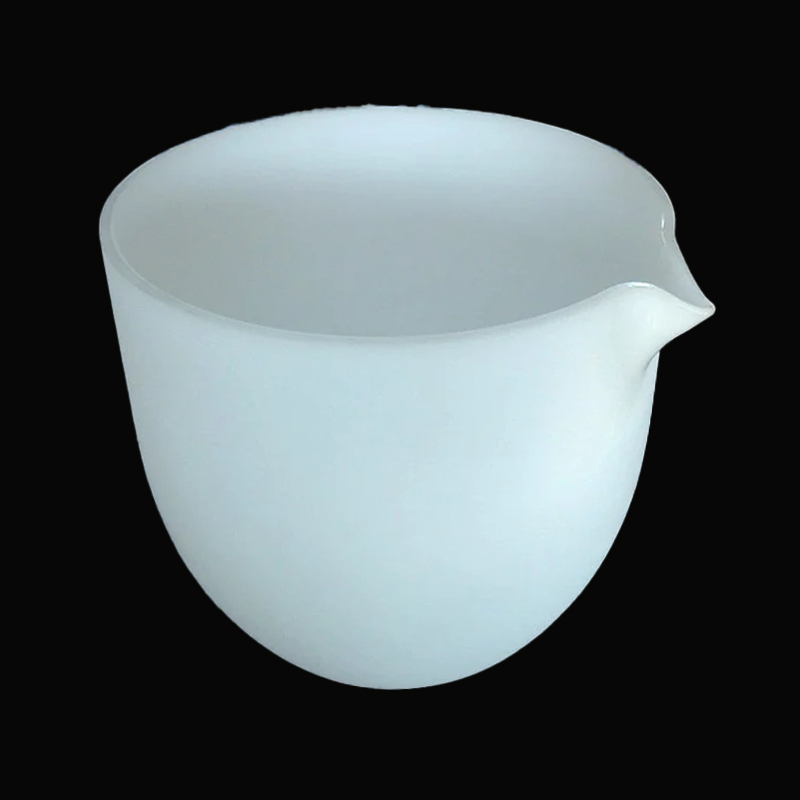 ソーラーシリコン用高純度石英るつぼ ソーラーグレード単結晶シリコン用の高純度溶融石英るつぼ。高温の溶融物を封じ込めるための高い寸法精度を備えた 14 ~ 28 インチのサイズが用意されています。 製品を見る→
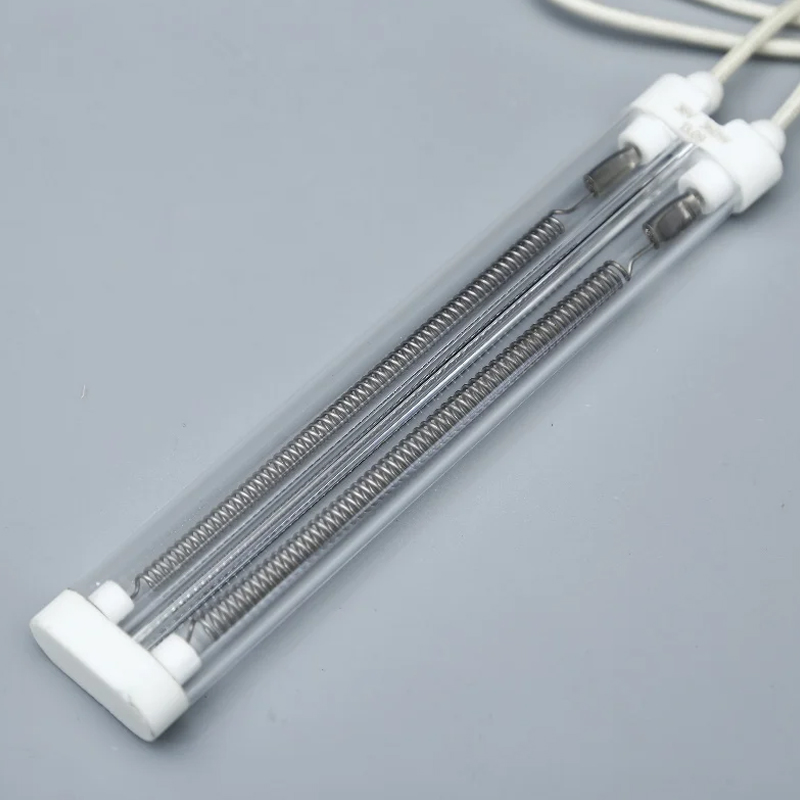
赤外線ヒーター封筒
カーボンファイバーまたはタングステンフィラメントの周囲にある石英管には珍しい仕事があります。フィラメントの局所的なホットスポットに耐えながら、放射エネルギーを外側に通過させなければなりません。導電率が低いため、チューブの表面がフィラメントの温度に厳密に追従しすぎなくなり、同じ特性により、キャップとリード線が配置されているチューブの端がより低温に保たれます。ヒーターメーカーは通常、伝導率よりも 1 ~ 4 μm 帯域の透過率を重視しますが、熱数値は依然としてチューブに沿ってエンドフィッティングまでどのくらいの熱が伝導するかを決定します。
低い伝導率により、冷却された外面とより滑らかな熱プロファイルが得られ、ランプ時間と冷却速度が向上します。
熱衝撃: 伝導率と膨張が出会う場所
導電性だけでは部品が破損することはありません。拡張に伴い一部を破壊します。熱衝撃耐性の標準的な性能指数は、ポアソン比を調整した、強度と弾性率と膨張係数の積の比です。溶融シリカの場合、計算では許容できる瞬間温度差が 1000 K 近くになります。膨張係数が約 16 倍高いソーダ石灰ガラスの場合、同じ計算で 60 K 近くになります。
このコントラストが、石英管が 1000 °C の炉から室内空気中に引き出されても割れずに済むのに、ソーダ石灰瓶は食器洗い機のサイクルに耐えられない理由です。評判が現実を上回ることがあるのもそれが理由です。性能指数は完璧な表面を想定しており、実際の部品には研削痕、傷、溶接ビード、汚れが付着しています。不注意なチューブ引き抜きによる深い傷により、局所的に強度が低下し、1000 K のマージンが 200 K のマージンに変わる可能性があります。
肉厚によってルールが変わる理由
厚い壁はより多くの熱を蓄え、同じ急冷下でより急な勾配を生じるため、薄い壁よりも小さな温度差で破損します。 900 °C のプロセスに耐える厚肉石英スリーブは、同じ材料の 10 mm セクションでは許容できない急速な冷却に耐えることができます。ここで拡散率の数値が重要になります。壁を通る熱の移動が遅いほど、表面が高温でありながら内部が冷たい状態が長くなり、壁の間に生じる応力が大きくなります。
アニーリングはもう 1 つの手段です。製造部品には、火炎加工、曲げ、機械加工による残留応力がかかります。焼きなまし点付近での適切な焼きなましサイクルは、部品が使用開始される前にその応力を軽減します。これは、仮定するのではなく明示的に指定する価値のある詳細の 1 つです。
溶融シリカは膨張係数が小さいため極度の熱衝撃には耐えられますが、表面の損傷や厚い壁によってその余裕のほとんどが静かに失われます。
低導電率が役立つところと有害なところ
熱を保持したり、ゆっくりと移動させたい場所に役立ちます。ホットプレート上の石英実験器具は穏やかに加熱され、接触点でサンプルを焦がすことはありません。石英絶縁スペーサーは、高温ゾーンが低温アセンブリに漏れるのを防ぎます。ランプやセンサーの前面にある石英窓は、高温環境とデリケートな環境を隔離しており、高い軟化点とともに低い導電率がその役割の一部を担っています。
熱を逃がしたいところはどこでも痛いです。たとえ 1 キロワットのほんの一部でも吸収する高出力の光学窓は、リムが熱を十分に速く排出できないため、開口部の中央に熱を蓄積します。エレクトロニクス分野では、溶融石英の導電率が非常に低いことが、高出力回路基板としては不適切な選択肢となる理由の 1 つであり、この制限は一般的な参考材料でも指摘されています。レーザー光学系も同じ問題に直面しています。吸収によって中心が加熱され、伝導が遅くなり、その結果生じる勾配によって波面が歪んだり、最終的には部品に亀裂が入ったりするのです。
簡単な比較表
| 材質 | 導電率、W/(m・K) | 実際的な結果 |
|---|---|---|
| 溶融シリカ | ~1.38 | 急な勾配、優れた断熱性、遅いクールダウン |
| ホウケイ酸塩 3.3 | ~1.2 | 同様の熱挙動、低コスト、より低い温度上限 |
| ソーダライムガラス | ~1.0 | 導電性は同等ですが、耐熱衝撃性ははるかに劣ります |
| 96% アルミナ | ~20~25 | 熱を素早く拡散し、伝導が必要な場所に使用されます。 |
| 304ステンレス鋼 | ~16 | 溶融シリカよりも約12倍の熱を伝導します。 |
| 銅 | ~400 | ヒートシンク領域は桁違いに離れている |
多くの場合、表を下に読むよりも横に読んだほうが有益です。溶融シリカとステンレス鋼の間のギャップは、鋼製フランジに嵌合された石英管が接合部で温度段差を生じる理由と、接合部のガスケットがフランジ面とは異なる温度になる理由を説明します。このステップを念頭に置いてインターフェイスを設計すると、漏れやフランジの亀裂というカテゴリー全体が回避されます。
溶融シリカは優れた絶縁体であるのと同じ低伝導率であるため、熱拡散が不十分になるため、熱を移動させたいか保持したいかに応じて材料を調整してください。
誤解されずにサプライヤーデータシートを読む
3 つの測定の詳細により、使用可能なデータシートがマーケティングラインから分離されます。 1つ目は方法です。定常状態で保護されたホット プレート テストは正確ですが時間がかかり、高温では対流とエッジの損失により信頼性が低くなります。レーザー フラッシュは、小さなディスク上の拡散率を測定し、密度と比熱を使用して変換します。これは高速で高温までうまく機能しますが、これら 2 つの入力の適切な値に依存します。一時的な熱線が間にあります。
2 番目の詳細は、その数値が真実であるか、それとも見かけの導電率であるかです。見かけの値には細孔、気泡、サンプルの厚さを横切る放射線が含まれており、それらは真の格子値よりも温度とともに速く上昇します。 900 °C で 2.5 W/(m・K) を報告するサプライヤーは、25 °C で 1.38 を報告するサプライヤーと矛盾しません。彼らは異なる温度での異なる物理学を報告しています。
3 番目の詳細はグレードです。電気溶融、火炎溶融、および合成経路では、異なるヒドロキシルレベル、異なる気泡数、およびわずかに異なる熱挙動が生成されます。グレード、ヒドロキシルバンド、および試験温度の名前が記載されていないデータシートは、設計に使用できないデータシートです。
見積もりを比較する前に行うべき確認事項
- インペリアル紙では BTU・in/(ft²・hr・°F) が表示されており、数値は 7 倍大きく見えるため、単位を確認してください。
- 25 °C だけでなく、使用温度での導電率もお問い合わせください。
- 気泡含有量によって見かけの値が変化するため、サンプルが透明、半透明、または不透明かを尋ねます。
- 値がバルク材料に適用されるか、コーティングまたは金属化された部品に適用されるかを確認します。
- 部品に 2 µm を超える赤外線が照射される場合は、ヒドロキシル分類をリクエストしてください。
- 残留応力は実際の熱衝撃性能に影響を与えるため、製造部品のアニーリング条件を問い合わせてください。
これらの質問はいずれも敵対的なものではありません。有能な溶融シリカのサプライヤーは、ほとんどの答えをファイルに保存しており、ためらっているサプライヤーは、プロセス管理について有益なことを教えてくれます。
導電率の数値は、方法、温度、グレードが指定されている場合にのみ意味を持ちます。
プロセスに適合するグレード: 半導体、太陽光発電、実験室、光学
グレードの選択は、熱特性が汚染制御を満たすかどうかによって決まりますが、熱要件がそれ自体で決定要因になることはほとんどありません。半導体炉の作業では、通常、アルカリ含有量、気泡クラス、および寸法公差が選択を決定し、導電率が二次入力としてモデルに入力されます。低ヒドロキシルグレードは、赤外線透過が重要な場合、または温度でのガス放出を最小限に抑える必要がある場合に好まれます。
太陽光発電るつぼは異なるバランスに直面しています。壁は溶融シリコンとの接触や繰り返しの熱サイクルに耐える必要があり、壁の熱抵抗は炉の設計の一部です。純度と内面の状態が支配的ですが、やはり導電率が充電中の温度プロファイルを形成します。
実験用ガラス器具はコスト曲線の対極に位置します。石英ビーカーまたは消化管には主に化学的不活性性と高い軟化点が必要ですが、標準的な透明な溶融シリカは両方を備えています。ここでは高ヒドロキシル材料は完全に許容されますが、ビーカーに低ヒドロキシルグレードを指定すると、通常は価値が付加されずにコストが増加します。
波長帯域ごとに分割された光学部品。深紫外ウィンドウ、紫外プレート、および赤外プレートは、伝導率ではなく透過帯域によって選択されますが、レーザー出力またはランプ出力が上昇すると、熱数値が重要になります。キロワットのビームの数パーセントを吸収する窓の中心部の熱は、材料の伝導率が低いため、縁が熱を逃がさないことを意味します。このような場合、設計上の修正は通常、グレードの変更ではなく、より大きな口径、より薄いディスク、またはエッジ冷却などの機械的なものです。
| アプリケーション | 導電性の役割 | 主要な仕様 |
|---|---|---|
| 半導体炉管 | 壁の勾配とランプの動作を設定します | 純度、気泡度、寸法許容差 |
| 太陽光発電るつぼ | 溶融物への熱経路の一部 | 内面の品質、純度、熱サイクル寿命 |
| 実験器具 | 穏やかな加熱、低い熱損失 | 化学的不活性、軟化点 |
| 光学窓と光学プレート | ビーム負荷時の熱拡散を制限します | 透過帯域、水酸基含有量、表面品質 |
| 赤外線ヒーターエンベロープ | エンドフィッティングへの熱の流れを制御 | 赤外線透過率、壁均一性 |
| 絶縁スペーサーとスリーブ | 一次機能 | 耐電圧、寸法精度 |
まず純度、透過率、公差によってグレードを選択し、次に導電率を使用して熱設計が依然として適切であることを確認します。
溶融シリカメーカーに対する調達に関する質問
クォーツを購入することは、板金を購入することとは異なります。ヒドロキシルレベル、気泡数、焼きなまし方法のわずかな違いによって、使用中の部品の動作が変化しますが、それらの違いは写真では見えません。次の質問は、プロセスを管理するメーカーと在庫のあるものを転送するトレーダーを区別します。
- このグレードはどの製造ルートを使用しており、どのヒドロキシルバンドに分類されますか?
- 使用温度での熱伝導率を、名前付きの試験方法で提供してもらえますか?
- この製品にはどのような気泡クラスと最大気泡サイズが適用されますか?また、どのように検査されますか?
- どのような寸法公差が標準であり、その公差を締めるのにどれくらいの費用がかかりますか?
- 製造された部品はアニールされますか? サイクルパラメータを提供してもらえますか?
- 推奨する連続使用最高温度は何度ですか?また、どのような雰囲気下で使用しますか?
- クリーンルームに入るために洗浄と梱包を行いますか、それとも標準梱包が唯一の選択肢ですか?
- 標準在庫とカスタム製造の通常のリードタイムはどれくらいですか?
- 出荷品に分析証明書を添付していただけますか?また、その内容は何ですか?
- 受入検査で不合格になった部品はどのように処理しますか?
サンプリング後ではなく、サンプリング前にこれらの質問をしてください。質問 3 に特定の検査方法、質問 5 に実際のサイクル数を回答するサプライヤーは、通常、社内で成形と焼鈍を行っているメーカーです。卸売業者は多くの場合、一般論で答え、技術的な詳細については元の工場に案内しますが、どの役割から購入しているのか、それに応じた価格を知っている限りは問題ありません。
もう 1 つ実践的なポイントがあります。非常に大きなチューブ、厚肉のスリーブ、大きなるつぼは出荷が難しく、到着時の検査も困難です。部品が木枠内でどのように支えられているか、梱包は返却可能かどうか、付属する書類は何かなどを事前に確認してください。輸送中に発生した取り扱い上の損傷は、検査台に到着する頃には製造上の欠陥とまったく同じように見えます。
価格を尋ねる前に、ヒドロキシルバンド、バブルクラス、アニーリングデータ、および高温導電率を尋ねてください。
実際のコスト、リードタイム、注文サイズ
このカテゴリの価格は、原材料グレード、製造の複雑さ、検査レベルの 3 つの変数を追跡します。標準の透明チューブと適切な長さにカットされたロッドは短納期の商品です。厳密な平坦度を備えた精密研削プレート、またはロッドとウィンドウのカスタムアセンブリは、加工時間、焼きなましサイクル、および歩留まりの損失により、異なるコスト帯に移行します。
注文サイズは、初めての購入者を驚かせるような動作をします。少量のカスタム パーツはセットアップが優先されるため、1 個あたりのコストが高くなります。大量の標準部品は 1 個あたりの価格が安いですが、後で仕様が変更された場合に在庫リスクが伴います。ほとんどのプロジェクトの賢明な中間点は、プロトタイピング用に少量の標準グレードであり、設計が固まった後にカスタムで実行することです。
コストが静かに蓄積される場所
- 公差が狭くなると歩留まりが低下するため、大径チューブでは肉厚公差が厳しくなります。
- 低水酸基グレード。異なる溶解方法が必要であり、供給業者が少ない。
- 窓の光学研磨。表面品質は素材よりもコストがかかることがよくあります。
- 複雑な製造部品のアニーリング。これには炉時間がかかり、取り扱い手順が追加されます。
- 半導体顧客向けのクリーンルーム梱包と文書化。
- 長いチューブの輸送と木箱。少量の注文では材料費に匹敵する可能性があります。
通常、リードタイムも同じロジックに従います。在庫サイズは数日で発送されます。カスタムの切断と研削には 1 ~ 3 週間追加されます。カスタム成形、アニーリング、および光学仕上げによりさらに大幅な追加が可能であり、ボトルネックとなるのは生ガラスであることはほとんどなく、仕上げキューです。早めにスケジュールを保留しても費用はかからず、後の突貫料金を防ぐことができます。
クォーツ購入におけるコスト超過のほとんどは、原材料自体によるものではなく、公差の厳格化や仕上げ工程の追加によるものです。
入荷したクォーツの社内での簡単なチェック
ほとんどの問題を発見するのにサーマルラボは必要ありません。入荷時の数回のチェックで重要な故障が見つかります。ルーチンが確立されると、部品ごとに数分かかります。
- 交差偏光子の下で、特に曲げやシール付近の残留応力パターンを検査します。
- 明るいバックライトを使用して、合意されたクラスに対してバブル数と最大バブル サイズを確認します。
- 楕円形はフィット感と熱挙動の両方に影響するため、円周上の 4 点で壁の厚さを測定します。
- 端部の直角度と長さを図面と照らし合わせてチェックし、目視ではなく記録してください。
- 熱衝撃による故障の一般的な原因となる、シール表面の傷、研削痕、および取り扱いによる切りくずを探します。
- 光学部品の場合は、視覚的な鮮明さに依存するのではなく、指定された波長での透過率を確認してください。
- 分析証明書が納品されたロット番号と一致することを確認します。
結果を記録します。部品が使用後 6 か月で故障した場合、気泡数と応力観察を含む入庫記録は、どんな思い出よりも価値があります。また、サプライヤーに具体的な調査対象を提供できるため、苦情から修正までのループが短縮されます。
交差偏光子、バックライト、キャリパーが到着時に重要なもののほとんどを捉えます。
FAQ: 溶融シリカの熱伝導率
室温での溶融シリカの熱伝導率はどれくらいですか?
25 °C で約 1.38 W/(m・K)、通常の市販グレードはおよそ 1.3 ~ 1.4 の間にあります。スプレッドは、意味のある材料の変動ではなく、グレードの違いと測定方法を反映しています。
溶融シリカの熱伝導率は温度とともに増加しますか?
はい。格子の寄与は徐々に増加し、約 500 °C を超えると、放射成分が見かけの値に追加されます。厚さと表面仕上げに応じて、800 °C までに多くの測定値が 2.0 ~ 2.4 W/(m・K) 近くになります。
溶融シリカは優れた断熱材ですか?
他の固体と比較すると、そうです。その導電率はホウケイ酸ガラスに近く、ステンレス鋼の約12分の1です。シリカ繊維ブランケットなどの専用断熱材と比較すると、繊維製品は空気を閉じ込めるが、固体は空気を閉じ込めないため、断熱材としては不十分です。
溶融シリカの熱伝導率は溶融石英の熱伝導率と同じですか?
ほとんどの商業的文脈では、2 つの名前は同じ非晶質シリカ材料を表すため、値は同じです。サプライヤーによって異なるのは、グレード、ヒドロキシルレベル、および数値が測定された温度です。
ヒドロキシル含有量は数値にどのように影響しますか?
かろうじて室温です。高温では、高ヒドロキシル材料は赤外線をより強く吸収し、格子を通って伝導するのではなく部品を通って放射する熱の量が変化します。赤外線光学系やホット ウィンドウの場合、導電率そのものよりもヒドロキシルの分類の方が重要です。
1000 °C の炉をモデル化するのに 1.38 W/(m・K) を使用できますか?
直接ではありません。室温の値を使用すると、範囲の高温端での熱流が過小予測されます。使用温度での測定値または補間値を使用し、その数値が真か見かけの導電率かを確認してください。
2 つのサプライヤーが同じ製品に対して異なる値を見積もるのはなぜですか?
通常は、試験温度、試験方法、サンプルの厚さ、または表面状態が原因です。場合によってはグレードの違いもあります。いずれかの方法が間違っていると結論付ける前に、各サプライヤーに方法と温度を問い合わせてください。
コーティングにより溶融シリカの熱伝導率は変化しますか?
いいえ、バルク材料は変わりません。コーティングにより、表面が吸収または反射する放射エネルギーの量が変化し、それによって部品が到達する温度が変化し、したがって観察される熱の流れも変化します。これはシステム効果であり、物質的な特性ではありません。
断熱のために石英部品はどのくらいの厚さが必要ですか?
厚さは、許容可能な熱損失、利用可能なスペース、および部品が許容できる勾配から決まります。導電率が低いため、表面での放射と対流が優先されると、厚みを追加しても直感が示唆するほどの効果は得られないため、推測するよりも計算する価値があります。
高温構造部品はどのグレードを依頼すればよいですか?
純度、気泡クラス、最高使用温度から始めて、使用温度での導電率をチェックします。ほとんどの構造ホットゾーン部品の場合、ヒドロキシルバンドとアニーリングデータが文書化された標準のクリアグレードで十分です。
溶融シリカの熱伝導率についてのほとんどすべての意見の相違は、温度と試験方法が検討されると解消されます。
数値を部品に戻す
役立つ要約がコンパクトにまとめられています。溶融シリカは、室温で約 1.38 W/(m・K) の熱を伝導し、放射線が寄与すると 800 °C までに 2.0 から 2.4 に向かって上昇し、その低い伝導率と、通常のガラスを破壊するクエンチに耐えるのに十分小さな熱膨張係数を組み合わせています。これら 3 つの事実は、なぜその物質が炉心管、ビューポート、るつぼ、ヒーターエンベロープ、実験器具に使用されるのか、また同じ 3 つの事実が熱拡散の役割を制限するのかを説明します。
購入する側も同様にコンパクトです。使用温度での値を尋ね、その値がどの方法で生成されたかを尋ね、その値がどのグレードに適用されるかを尋ね、部品がどのように焼きなまされたかを尋ねてください。これら 4 つの質問に具体的に回答するサプライヤーは、承認リストに載せておく価値があります。その回答は、カタログのコピーではなくプロセス管理を示しているからです。バブルクラスからパッキングまで、その他すべては、熱設計が適切に行われた後に続く詳細です。
使用温度の値、方法、グレードを紙に記録すれば、熱設計はスプレッドシートと同様に炉内でも保持されます。
